من البولي سيليكون إلى المنصّة المعبّأة: المراحل الرئيسية لإنتاج السبائك والرقائق والخلايا والألواح، والمواد والفحوص التي تحدد الجودة في كل مرحلة.
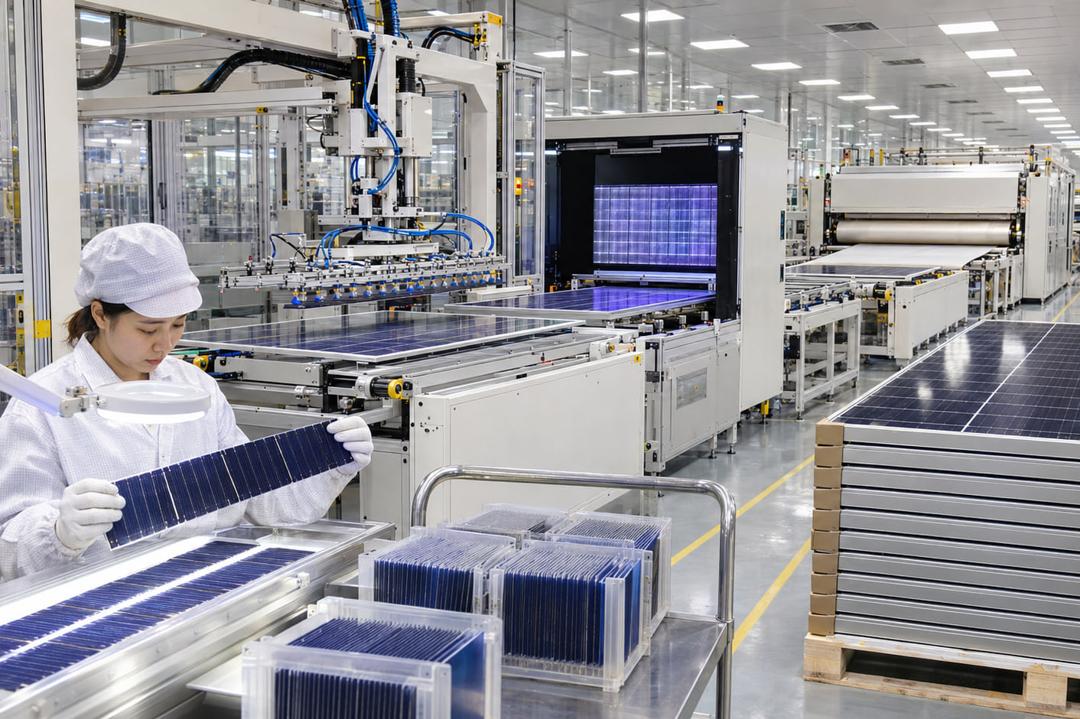
يبدو اللوح الشمسي بسيطًا من الخارج: لوح زجاجي، وشبكة من الخلايا الزرقاء أو السوداء، وإطار من الألمنيوم، وصندوق صغير على ظهره. لكن خلفه سلسلة صناعية طويلة تتوزع غالبًا بين مصانع متخصصة: البولي سيليكون، ثم السبائك والرقائق، ثم الخلايا، وأخيرًا تجميع الألواح. وفهم ما يجري في كل مرحلة يساعد المشتري على تقييم الجودة، ويساعد المجمّع على تحديد المواد التي يشتريها والفحوص التي يجب أن يصرّ عليها.
تبدأ السلسلة بالبولي سيليكون. إذ يُحوَّل السيليكون المعدني إلى ثلاثي كلورو السيلان، ثم يُنقّى بالتقطير ويُرسَّب قضبانًا من السيليكون فائق النقاء في مفاعلات سيمنز؛ ويُعدّ السيليكون الحبيبي المنتَج في مفاعلات الطبقة المميَّعة بديلًا متناميًا. ولخلايا النوع N يجب أن يبلغ النقاء نحو 11N، لأن وجود معادن أو مُطعِّمات غير مرغوبة ولو بأجزاء في المليار يقصّر عمر الحاملات في الخلية النهائية.
يُصهَر البولي سيليكون في بوتقة من الكوارتز ويُسحب إلى سبيكة أحادية البلورة بطريقة تشوخرالسكي، مع إضافة الفوسفور لجعلها من النوع N. ثم تُقطع أطراف السبيكة الدائرية وتُربَّع، وتُقطَّع بسلك ماسي إلى رقائق بسماكة نحو 130 ميكرون. والمقاسات السائدة اليوم هي M10 (182.2 × 183.75 مم)، وG12R المستطيلة (182.2 × 210 مم)، وG12 المربعة الكاملة (210 × 210 مم). تُنظَّف الرقائق وتُفحص من حيث السماكة والتشظي وآثار المنشار، ثم تُعبّأ لمصنع الخلايا.
يحوّل إنتاج الخلايا الرقاقة إلى ثنائي يعمل فعليًا. ففي مرحلة التخشين تُنقش أهرامات مجهرية على السطح لاحتجاز الضوء. ثم يُكوَّن الوصل بالانتشار أو الترسيب: ففي TOPCon يكون هناك باعث من البورون على الوجه الأمامي وأكسيد نفقي مع بولي سيليكون مطعّم على الوجه الخلفي. وتقلل طبقات التخميل من أكسيد الألمنيوم ونيتريد السيليكون الفقد السطحي وتعمل طلاءً مضادًا للانعكاس. بعد ذلك تُطبع أصابع وقضبان معجون الفضة بالشاشة، ويُلبّدها فرن حرق سريع عبر الطبقات لتحقيق التلامس؛ أما خلايا الوصلة غير المتجانسة فتتجاوز المراحل عالية الحرارة وتستخدم معجونًا منخفض الحرارة. ثم تُختبر كل خلية بوميض ضوئي وتُفرز حسب الكفاءة واللون.
يبدأ تجميع اللوح عند آلة اللحام والتسلسل، التي تلحم سلك التوصيل عبر الخلايا لتكوين السلاسل، أو تمدّ أسلاكًا دقيقة على خلايا 0BB. وعلى خط الترتيب تُبنى الطبقات من الأمام: الزجاج، ثم طبقة تغليف (EVA أو POE أو EPE)، ثم السلاسل، فشرائط التجميع التي تربطها، فطبقة تغليف ثانية، وأخيرًا زجاج خلفي أو غطاء خلفي. وتوضع شرائط عازلة تحت شرائط التجميع، وتُمرَّر أطراف الشرائط عبر الغطاء الخلفي إلى موضع صندوق التوصيل. وقبل إغلاق الطبقات تكشف صورة التألق الكهربائي (EL) التشققات والأصابع المقطوعة وضعف اللحام ما دام الإصلاح ممكنًا.
يدمج التصفيح الطبقات في وحدة واحدة. ففي مكبس التصفيح بالتفريغ يُسحب الهواء لمنع الفقاعات، ويضغط غشاء من السيليكون على الطبقات، فتنصهر مادة التغليف وتتشابك عند نحو 145–150 °م خلال دورة تستغرق قرابة 10–20 دقيقة حسب نوع الغشاء. ويمنع قماش PTFE العازل التصاق المادة المنضغطة بالمعدات. وبعد ذلك يفحص المشغّلون محتوى الهلام في العيّنات، ويتحققون من غياب الفقاعات وانزياح السلاسل والأجسام الغريبة.
تليها مرحلة التشطيب. تُقصّ مادة التغليف الزائدة من الحواف، ويُركَّب الإطار بعد وضع السيليكون أو الشريط في مجراه وكبس زوايا التوصيل. ثم يُلصق صندوق التوصيل بالسيليكون، وتُلحم الشرائط بأطرافه، ويُملأ بسيليكون الحشو. وتستقر الألواح بعدها في منطقة المعالجة حتى تتصلّب المادة المانعة ومادة الحشو قبل المناولة.
يؤكد الاختبار النهائي ما سيقدّمه اللوح فعلًا. إذ يقيس محاكي شمسي منحنى التيار-الجهد في ظروف الاختبار القياسية (1,000 واط/م² وحرارة خلية 25 °م)، فيعطي القدرة المقننة والجهد والتيار المطبوعة على البطاقة. ويرصد فحص EL ثانٍ أي ضرر ناتج عن التصفيح أو التأطير، فيما تتحقق اختبارات الجهد العالي والعزل من السلامة الكهربائية. ثم تُفرز الألواح حسب القدرة، عادةً بدرجات 5 واط، وتُلصق عليها البطاقات.
الخطوة الأخيرة هي التعبئة: واقيات زوايا لكل لوح، ثم 33–36 لوحًا واقفةً على حوافها في كرتونة فوق منصّة وفق ISPM 15، مربوطة ومغلّفة للحاوية. والتعبئة الجيدة جزء من الجودة، لأن التشققات الدقيقة الناتجة عن النقل لا تُرى حتى يكشفها فحص EL في الموقع أو انخفاض الإنتاج. وبالنسبة للمجمّعين، تعتمد كل مرحلة مما سبق على مواد متوافقة فيما بينها: مقاس الرقاقة والخلية، والشريط وآلة اللحام، ومادة التغليف ونوع الخلية، والزجاج والإطار. وتوريدها كمجموعة منسّقة يسهّل تشغيل الخط ويجعل المنتج أكثر ثباتًا.
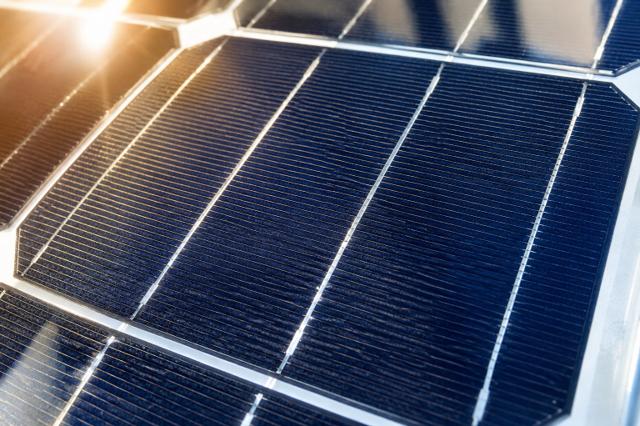
من الفوتون إلى الكيلوواط ساعة: فيزياء الخلية الشمسية ومسار الطاقة عبر منظومة كهروضوئية متكاملة.
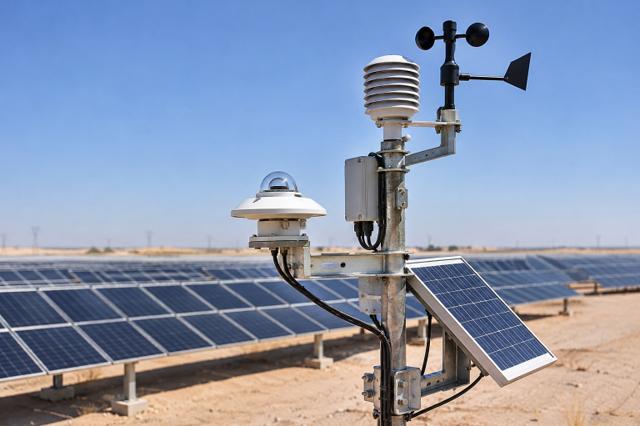
شرح GHI وDNI وDHI، وكيف يتغير موقع الشمس على مدار اليوم والسنة، ولماذا يُعد الخليج من أغنى مناطق العالم بالطاقة الشمسية.
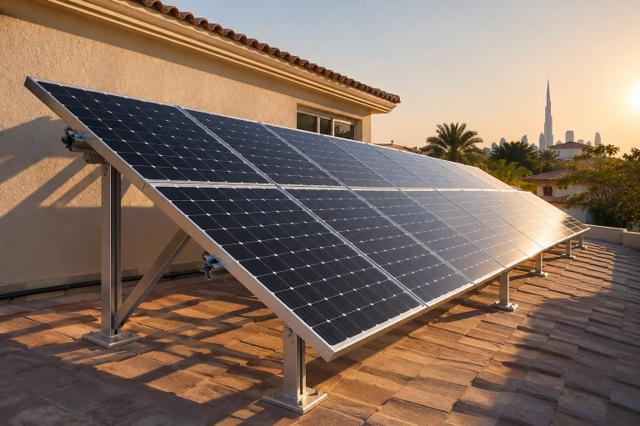
كيف تُوجَّه المصفوفة الشمسية: قاعدة خط العرض، ولماذا تتفوق زوايا الميل المنخفضة غالبًا في الخليج، وكيف تقايض التصاميم شرق-غرب الإنتاج بالكثافة.
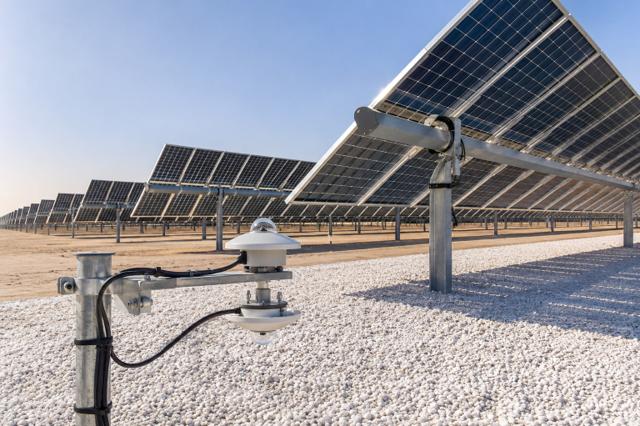
كيف تلتقط الألواح ثنائية الوجه الضوء المنعكس، وما قيم الألبيدو المتوقعة على الرمل والحصى والأغشية البيضاء، ولماذا تتكامل بامتياز مع المتتبعات.
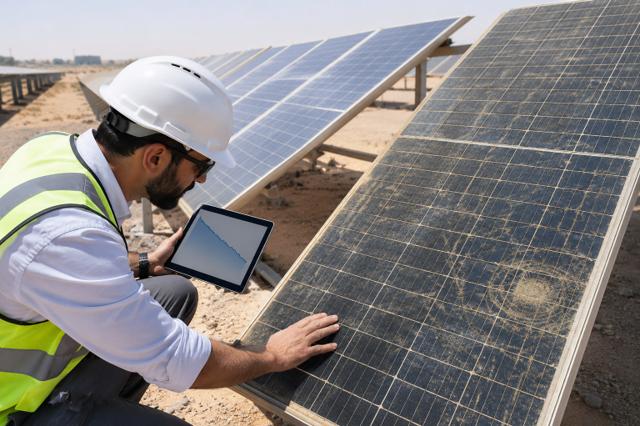
شرح LID وLeTID وفقدان القدرة على المدى الطويل، وكيفية قراءة ضمان منتج لمدة 12 سنة وضمان قدرة خطي لمدة 30 سنة.
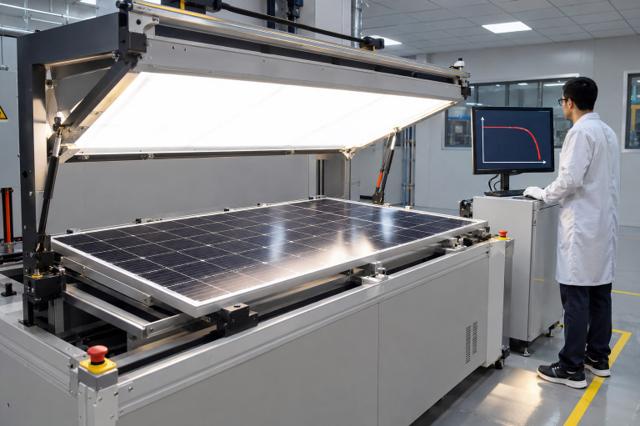
ما المعنى الحقيقي للقدرة المذكورة في نشرة البيانات، وكيف تتحول معاملات الحرارة إلى واطات مفقودة، ولماذا تُعد الحرارة عامل الخفض الرئيسي في الصحراء.
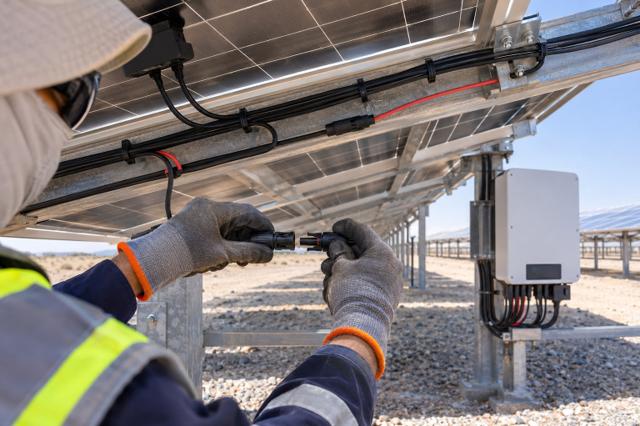
كم لوحًا يمكن وضعه في سلسلة واحدة: حد جهد الدائرة المفتوحة في الطقس البارد، ونافذة MPPT، وحدود التيار، مع مثال محلول لنظام 1500 فولت.
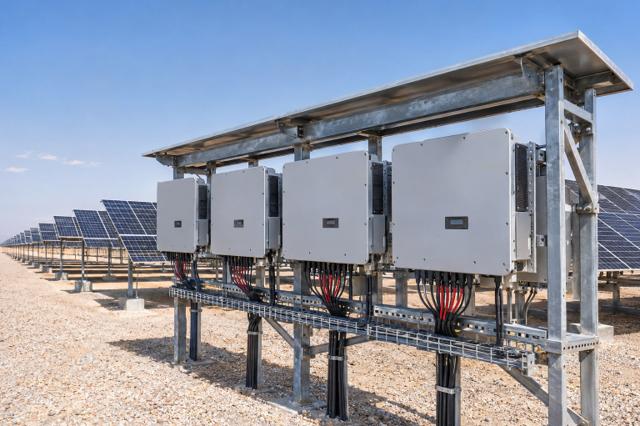
لماذا تُصمَّم المحطات الكهروضوئية بقدرة ألواح تفوق قدرة العاكس، وكيف تُختار نسبة DC/AC بين 1.1 و1.35 دون خسارة كبيرة في الطاقة بسبب القصّ.
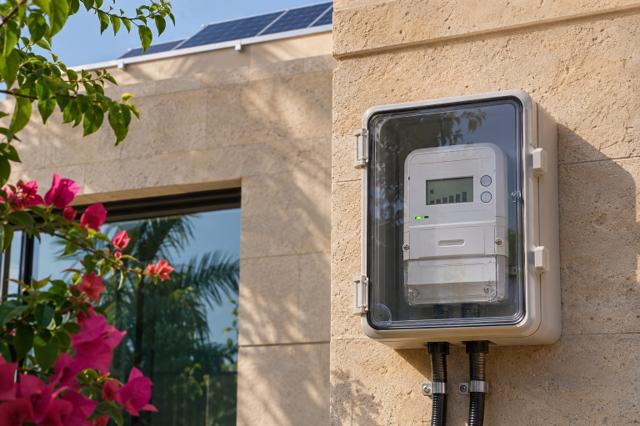
كيف تُحتسب الكهرباء التي تصدّرها أنظمة الأسطح المرتبطة بالشبكة، وكيف يغيّر نظام التعرفة الحجم الأمثل للنظام وفترة استرداد الاستثمار.
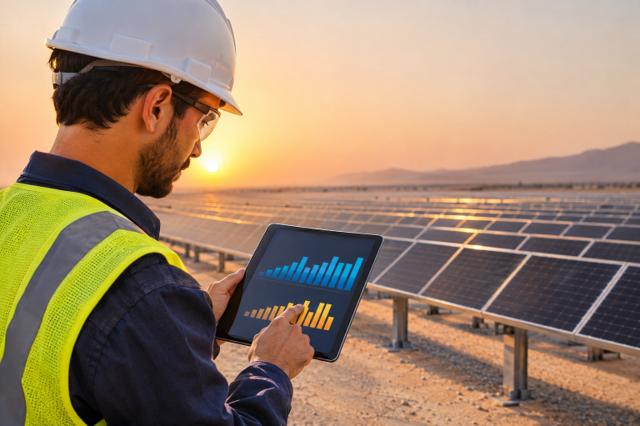
الرقم الواحد المستخدم للمقارنة بين محطات الكهرباء: الكلفة على مدى العمر مقسومةً على الطاقة على مدى العمر، وكلاهما مخصوم. ما الذي يحدّده، ولماذا تُعدّ تعرفات الطاقة الشمسية في الخليج من الأدنى عالميًا.