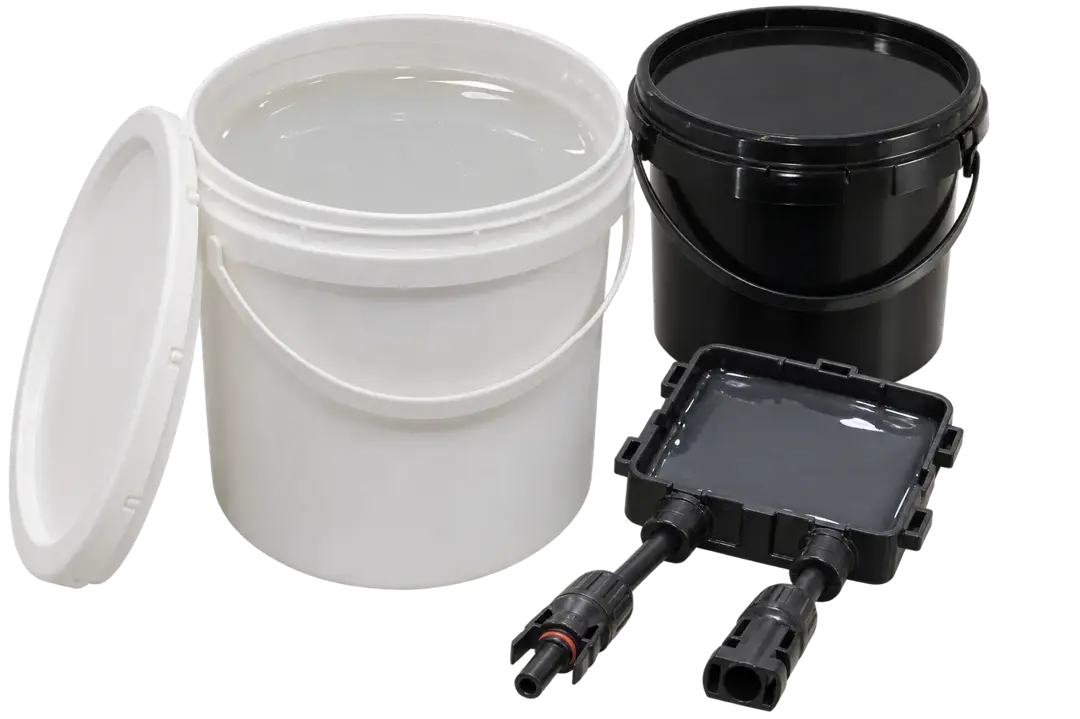
بعد لحام الشرائط بأطراف صندوق التوصيل، يُملأ الصندوق بسيليكون ثنائي المكوّن يتصلّب إلى مادة صلبة طرية ومرنة. وتمنع مادة الحشو دخول الرطوبة والغبار، وتعزل الأجزاء الحية، وتخمّد الاهتزاز، وتنقل الحرارة من ثنائيات التجاوز إلى جدران الصندوق. وتُخلط معظم المنتجات بنسبة 1:1 أو 10:1 وزنًا أو حجمًا، وتتصلّب بالإضافة أو بالتكاثف.
من المواصفات الأساسية لزوجة الخليط (منخفضة بما يكفي لتتدفق حول الأطراف دون فراغات)، وزمن الاستخدام وزمن المعالجة عند حرارة الخط، والتوصيل الحراري بنحو 0.4–0.8 واط/م·كلفن، وقوة العزل الكهربائي، وتصنيف اللهب UL 94 V-0، والالتصاق ببلاستيك الصندوق. وقد يُثبَّط تصلّب الدرجات التي تُعالج بالإضافة بفعل الكبريت أو الأمينات أو بعض مواد مساعدة اللحام، لذا اختبرها مع مكوّناتك الفعلية. استخدم أجهزة خلط وحقن آلية، وافحص الفقاعات والامتلاء غير الكامل عند فحص القطعة الأولى.
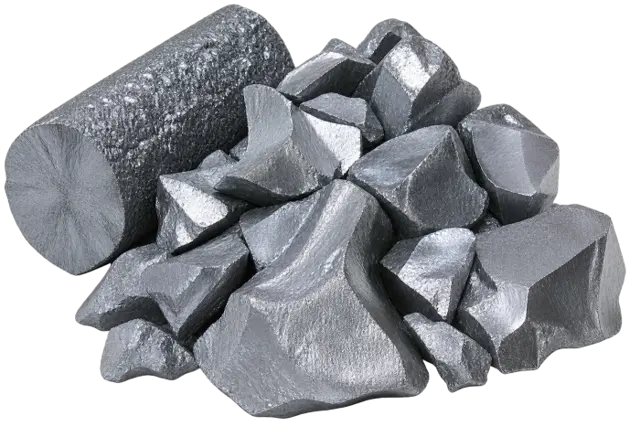
بولي سيليكون عالي النقاء على شكل قضبان أو كتل، مصنّف لسحب سبائك أحادية البلورة من النوع N، مع توفر الحبيبات للتغذية المختلطة.
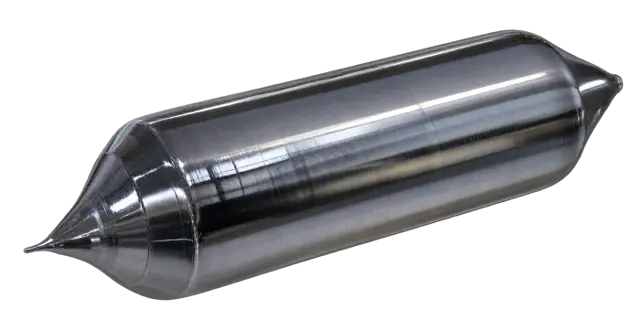
سبيكة مطعّمة بالفوسفور مسحوبة بطريقة تشوخرالسكي، مقطوعة الأطراف ومربّعة لتقطيع رقائق M10 أو G12R أو G12، مع بيانات المقاومية وعمر الحاملات لكل قطعة.
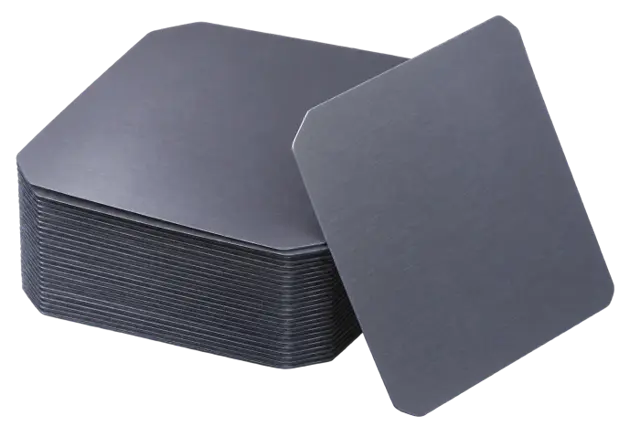
رقاقة أحادية البلورة من النوع N مقطوعة بسلك الماس، بسماكة نحو 130 ميكرون، بمقاس M10 شبه المربع المستخدم في خلايا TOPCon وHJT.

رقاقة مستطيلة 210R لألواح بمقاس 2382 × 1134 مم — قدرة أعلى لكل لوح دون تجاوز حدود الحاويات والمناولة القياسية.
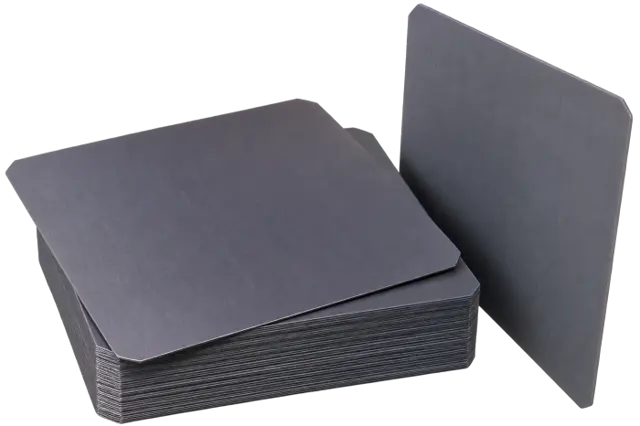
رقاقة مربعة كاملة بمقاس 210 مم من النوع N لألواح المحطات عالية القدرة فوق 700 واط، وتُقطع عادةً إلى أنصاف أو أثلاث خلايا.
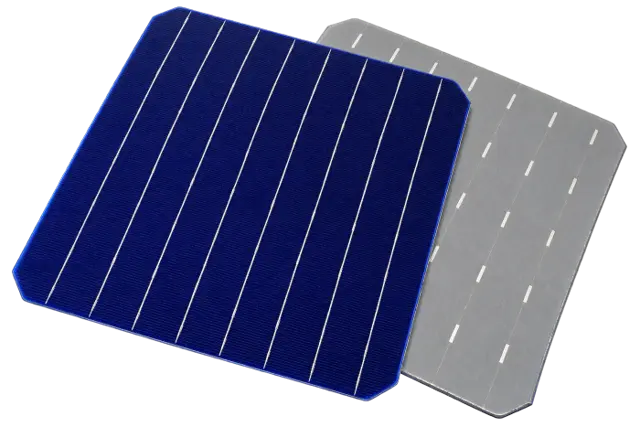
خلية PERC من النوع P مطعّمة بالغاليوم بكفاءة تقارب 23.3–23.6%، للألواح الموجّهة نحو الكلفة ولمواصلة الإنتاج على الخطوط القائمة.
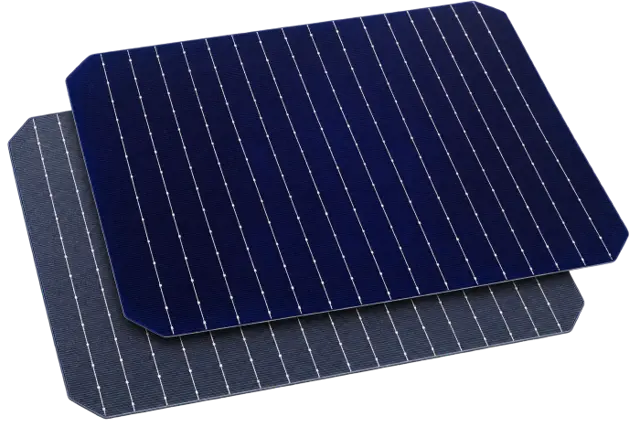
الخلية السائدة من النوع N بمقاس M10 أو G12R، بكفاءة تقارب 26% ونسبة ثنائية وجه 80–85%، لألواح زجاج-زجاج وزجاج-غطاء خلفي.
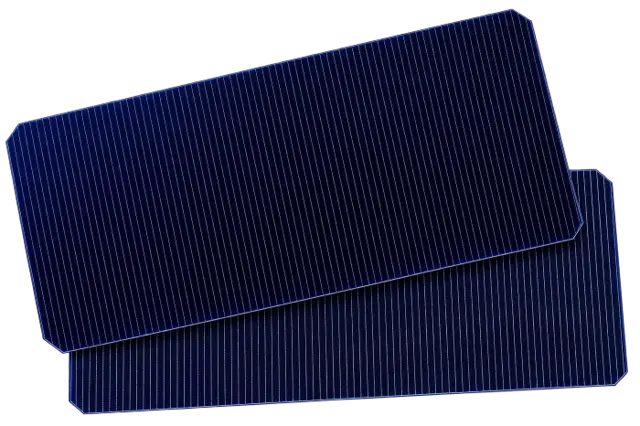
خلية من النوع N تُصنَّع في درجات حرارة منخفضة مع تخميل بالسيليكون غير المتبلور، بنسبة ثنائية وجه عالية وأفضل معامل حرارة بين التقنيات السائدة.

خلية بجميع التلامسات على الوجه الخلفي وواجهة أمامية خالية من التظليل، وهي الخيار الأعلى كفاءة في الإنتاج الكمي بنسبة 26.5–27% فأكثر، وتناسب ألواح الأسطح الفاخرة.
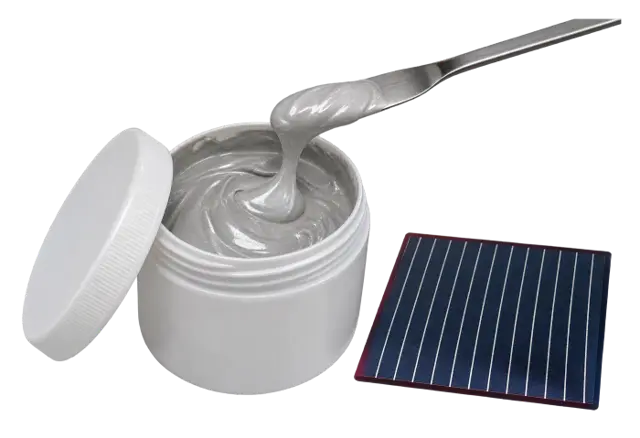
معاجين طباعة شبكية لخلايا TOPCon وPERC وHJT، تشمل درجات الفضة-الألومنيوم والفضة للخطوط الدقيقة والمعاجين منخفضة الحرارة والنحاس المطلي بالفضة؛ السعر مرتبط بسعر الفضة.