از پلیسیلیکون تا پالت بستهبندیشده: مراحل اصلی تولید شمش، ویفر، سلول و پنل، و مواد و کنترلهایی که در هر مرحله کیفیت را تعیین میکنند.
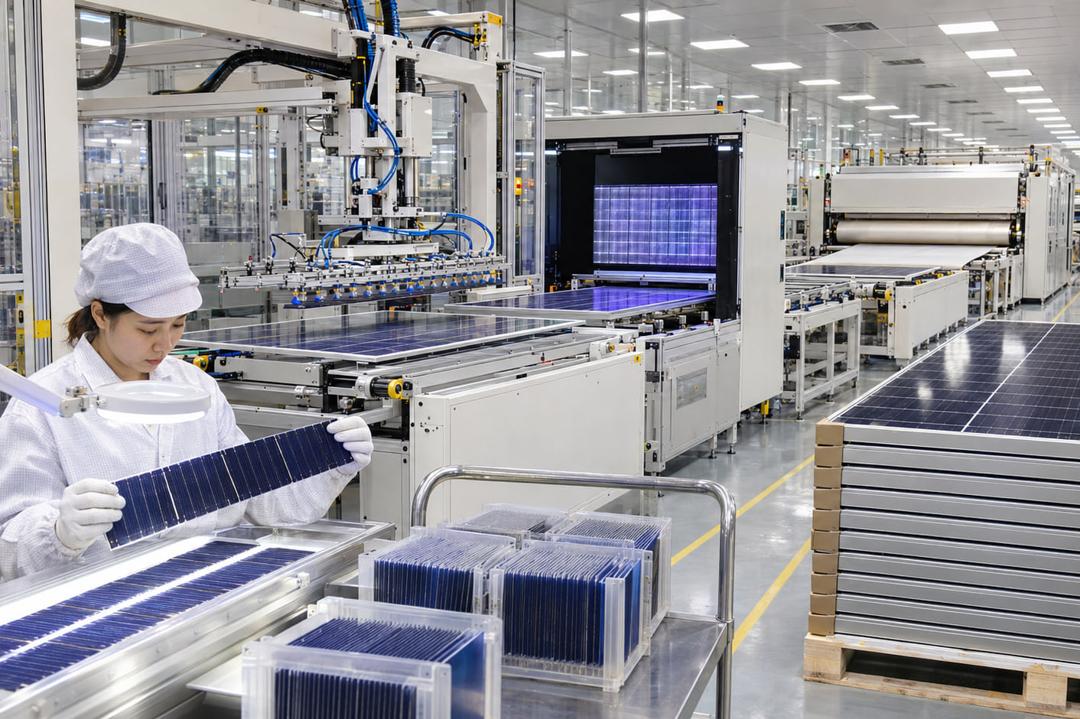
پنل خورشیدی از بیرون ساده به نظر میرسد: یک ورق شیشه، شبکهای از سلولهای آبی یا مشکی، یک فریم آلومینیومی و جعبهای کوچک در پشت. اما پشت آن زنجیرهٔ صنعتی طولانیای قرار دارد که معمولاً میان کارخانههای تخصصی تقسیم شده است: پلیسیلیکون، شمش و ویفر، سلول و در پایان مونتاژ پنل. شناخت آنچه در هر مرحله رخ میدهد به خریدار کمک میکند کیفیت را بسنجد و به مونتاژکار کمک میکند تصمیم بگیرد چه موادی تأمین کند و روی چه کنترلهایی پافشاری کند.
زنجیره با پلیسیلیکون آغاز میشود. سیلیکون متالورژیکی به تریکلروسیلان تبدیل، با تقطیر خالصسازی و در راکتورهای زیمنس بهصورت میلههای سیلیکون فوقخالص نشانده میشود؛ سیلیکون گرانولی حاصل از راکتورهای بستر سیال نیز جایگزینی رو به رشد است. برای سلولهای نوع N خلوص باید به حدود 11N برسد، چون حتی مقادیر در حد ppb از فلزات یا آلایندههای ناخواسته طول عمر حاملها را در سلول نهایی کاهش میدهد.
پلیسیلیکون در بوتهٔ کوارتزی ذوب و به روش چکرالسکی به شمش تککریستال تبدیل میشود و با افزودن فسفر نوع N میشود. شمش گرد سرزنی و مربعی و سپس با سیم الماسه به ویفرهایی با ضخامت حدود ۱۳۰ میکرون بریده میشود. قالبهای رایج امروز M10 (۱۸۲٫۲ × ۱۸۳٫۷۵ میلیمتر)، G12R مستطیلی (۱۸۲٫۲ × ۲۱۰ میلیمتر) و G12 مربعی کامل (۲۱۰ × ۲۱۰ میلیمتر) هستند. ویفرها شسته میشوند، از نظر ضخامت، لبپریدگی و رد اره بازرسی و برای کارخانهٔ سلول بستهبندی میشوند.
تولید سلول، ویفر را به یک دیود کارا تبدیل میکند. در مرحلهٔ تکسچرینگ، هرمهای میکروسکوپی روی سطح حک میشوند تا نور به دام بیفتد. سپس پیوند با نفوذ یا لایهنشانی شکل میگیرد: در TOPCon امیتر بور روی سطح جلو و اکسید تونلی با پلیسیلیکون آلاییده در پشت. لایههای پسیواسیون اکسید آلومینیوم و نیترید سیلیکون تلفات سطحی را کاهش میدهند و نقش پوشش ضدبازتاب را هم دارند. آنگاه انگشتیها و باسبارهای خمیر نقره با چاپ اسکرین اعمال و در کورهٔ پخت سریع از میان لایهها زینتر میشوند تا تماس برقرار شود؛ سلولهای هتروجانکشن مراحل دمای بالا را ندارند و از خمیر دمای پایین استفاده میکنند. در پایان هر سلول با فلش آزمون و بر اساس بازدهی و رنگ دستهبندی میشود.
مونتاژ پنل در دستگاه تبر-استرینگر آغاز میشود که سیم اتصال را روی سلولها لحیم میکند تا استرینگها ساخته شوند، یا روی سلولهای 0BB سیم ظریف میگذارد. در خط چیدمان، لایهها از جلو چیده میشوند: شیشه، یک لایه انکپسولانت (EVA، POE یا EPE)، استرینگها، ریبونهای باس که آنها را به هم وصل میکنند، لایهٔ دوم انکپسولانت و در پایان شیشهٔ پشت یا بکشیت. زیر ریبونهای باس نوار عایق قرار میگیرد و سر ریبونها از پوشش پشت برای جعبهتقسیم بیرون آورده میشود. پیش از آببندی، تصویر الکترولومینسانس (EL) ترکها، انگشتیهای قطعشده یا لحیم ضعیف را در زمانی نشان میدهد که هنوز تعمیر ممکن است.
لمینیت لایهها را به یک واحد یکپارچه تبدیل میکند. در لمینیتور خلأ، هوا برای جلوگیری از حباب تخلیه میشود، ممبران سیلیکونی لایهها را میفشارد و انکپسولانت در حدود ۱۴۵ تا ۱۵۰ درجه و در چرخهای حدوداً ۱۰ تا ۲۰ دقیقهای، بسته به نوع فیلم، ذوب و شبکهای میشود. پارچهٔ جداکنندهٔ PTFE مانع چسبیدن مواد بیرونزده به تجهیزات میشود. پس از آن، اپراتورها محتوای ژل را روی نمونهها میسنجند و حباب، جابهجایی استرینگ یا مواد خارجی را بازرسی میکنند.
سپس نوبت پرداخت نهایی است. انکپسولانت اضافی از لبهها بریده میشود و فریم با سیلیکون یا نوار در شیار و پرس گوشهها نصب میشود. جعبهتقسیم با سیلیکون چسبانده، ریبونها به ترمینالهای آن لحیم و جعبه با سیلیکون پاتینگ پر میشود. پنلها آنگاه در محوطهٔ پخت میمانند تا چسب و مادهٔ پاتینگ پیش از جابهجایی پخت شوند.
آزمون نهایی تأیید میکند پنل واقعاً چه تحویل خواهد داد. شبیهساز خورشیدی منحنی IV را در شرایط استاندارد آزمون (۱۰۰۰ وات بر متر مربع و دمای سلول ۲۵ درجه) اندازه میگیرد و توان، ولتاژ و جریان نامی درجشده روی برچسب را به دست میدهد. بازرسی EL دوم آسیبهای ناشی از لمینیت یا فریمزنی را آشکار میکند و آزمونهای ولتاژ بالا و عایقی ایمنی الکتریکی را بررسی میکنند. پنلها بر اساس توان، معمولاً در پلههای ۵ واتی، دستهبندی و برچسبگذاری میشوند.
آخرین مرحله بستهبندی است: محافظ گوشه روی هر پنل و ۳۳ تا ۳۶ پنل ایستاده روی لبه در کارتنی روی پالت مطابق ISPM 15، تسمهکشی و پوشانده برای کانتینر. بستهبندی خوب بخشی از کیفیت است، چون ریزترکهای ناشی از حمل تا زمانی که آزمون EL در محل یا افت تولید آنها را آشکار کند دیده نمیشوند. برای مونتاژکاران، هر یک از مراحل بالا به موادی وابسته است که با هم سازگار باشند: قالب ویفر و سلول، ریبون و استرینگر، انکپسولانت و نوع سلول، شیشه و فریم. تأمین آنها بهصورت مجموعهای هماهنگ، راهاندازی خط را آسانتر و محصول را یکنواختتر میکند.
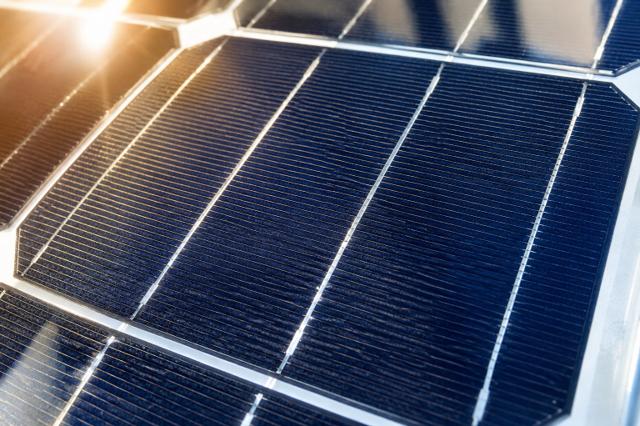
از فوتون تا کیلوواتساعت: فیزیک سلول خورشیدی و مسیر انرژی در یک سامانه فتوولتائیک کامل.
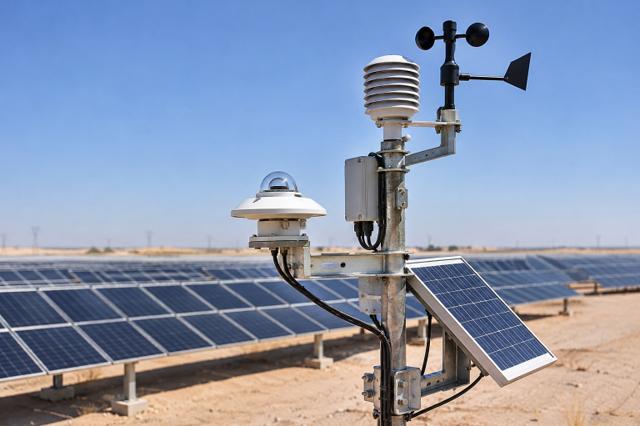
توضیح GHI، DNI و DHI، تغییر موقعیت خورشید در طول روز و سال، و اینکه چرا خاورمیانه یکی از بهترین منابع خورشیدی جهان است.
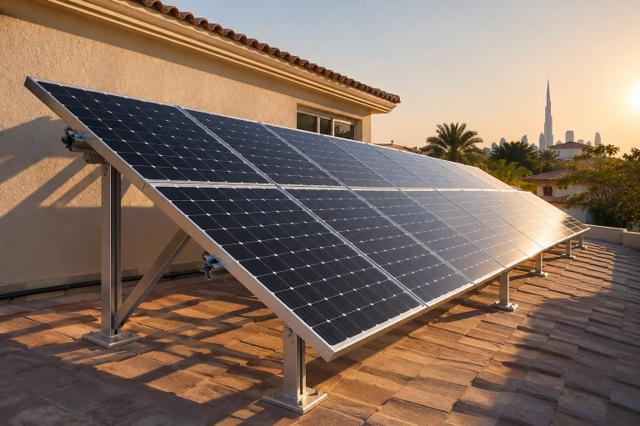
جهتدهی آرایه خورشیدی: قاعده تجربی عرض جغرافیایی، چرا شیب کمتر در خاورمیانه اغلب بهتر است، و چگونه چیدمان شرقی-غربی تولید را با تراکم معاوضه میکند.
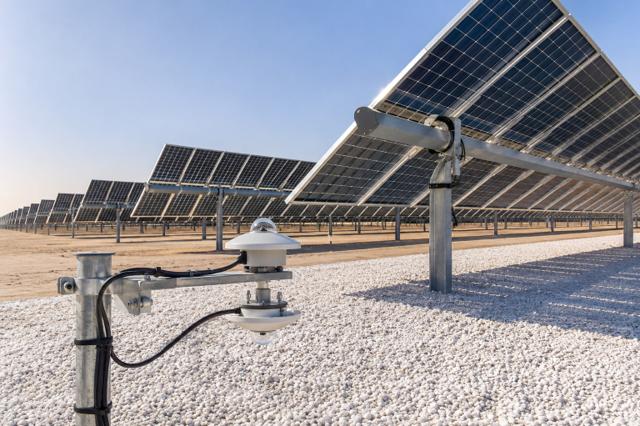
پنلهای دوطرفه چگونه نور بازتابی را جذب میکنند، آلبدوی ماسه، شن و غشای سفید چقدر است، و چرا ترکیب پنل دوطرفه با ردیاب اینقدر موفق است.
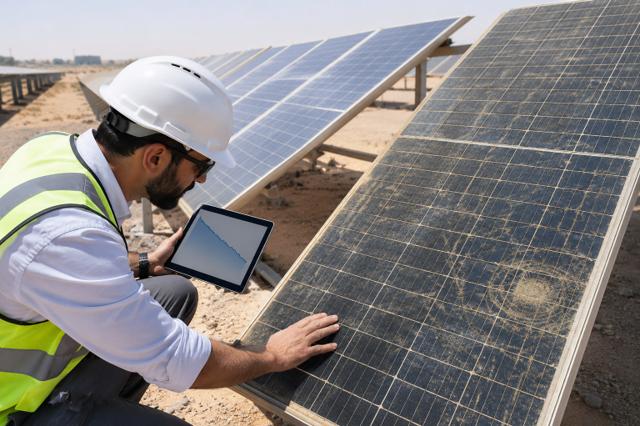
توضیح LID، LeTID و افت توان بلندمدت، و نحوه خواندن گارانتی ۱۲ ساله محصول و گارانتی خطی ۳۰ ساله توان.
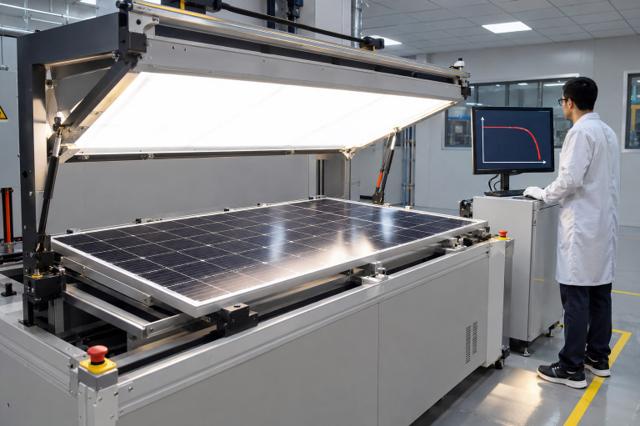
توان درجشده در دیتاشیت واقعاً چه معنایی دارد، ضرایب دمایی چگونه به وات ازدسترفته تبدیل میشوند و چرا گرما عامل اصلی کاهش توان در بیابان است.
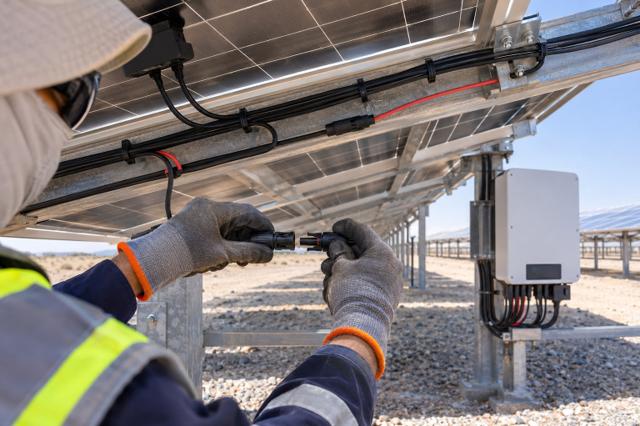
چند پنل در یک رشته جا میشود: محدودیت Voc در دمای سرد، پنجره MPPT و محدودیتهای جریان، همراه با یک مثال حلشده برای سیستم ۱۵۰۰ ولت.
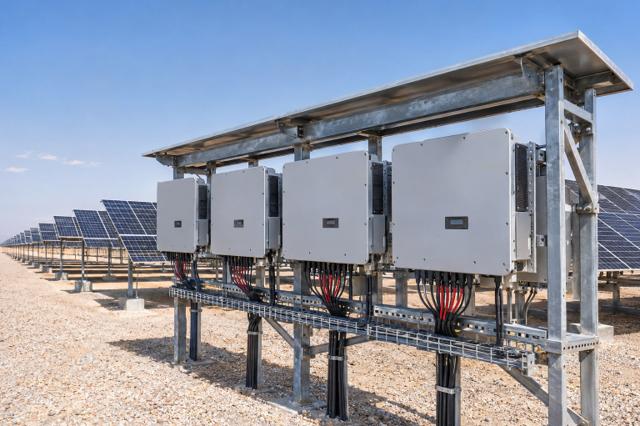
چرا نیروگاههای فتوولتائیک با توان پنل بیشتر از توان اینورتر ساخته میشوند و چگونه نسبت DC/AC را بین ۱٫۱ تا ۱٫۳۵ انتخاب کنیم تا انرژی کمتری بر اثر کلیپینگ از دست برود.
سامانههای پشتبامی متصل به شبکه چگونه بابت برق تزریقی اعتبار میگیرند و ساختار تعرفه چگونه اندازهٔ مناسب سامانه و دورهٔ بازگشت سرمایه را تغییر میدهد.
عددی واحد برای مقایسهٔ نیروگاهها: هزینهٔ طول عمر تقسیم بر انرژی طول عمر، هر دو تنزیلشده. چه عواملی آن را تعیین میکنند و چرا تعرفههای خورشیدی خاورمیانه از پایینترینهای جهاناند.