从多晶硅到打包托盘:硅棒、硅片、电池片和组件生产的主要工序,以及各环节决定质量的材料与检测。
光伏组件从外观看并不复杂:一块玻璃、一片蓝色或黑色的电池阵列、一圈铝边框,背面还有一个小盒子。但其背后是一条很长的产业链,通常由不同的专业工厂分段完成:多晶硅、硅棒与硅片、电池片,最后是组件封装。了解每个环节的工艺,有助于采购方判断质量,也有助于组件厂决定采购哪些材料、坚持哪些检测。
产业链的起点是多晶硅。工业硅先转化为三氯氢硅,经精馏提纯后在西门子还原炉中沉积成超高纯硅棒;流化床法生产的颗粒硅则是日益重要的替代路线。N型电池对原料纯度要求约达 11N,因为即便是 ppb 级的金属或杂质掺杂,也会缩短成品电池中的少子寿命。
多晶硅在石英坩埚中熔化,通过直拉法拉制成单晶硅棒,并掺入磷形成 N型。圆棒经截断开方后,用金刚线切成厚约 130 μm 的硅片。目前主流规格为 M10(182.2 × 183.75 mm)、矩形 G12R(182.2 × 210 mm)和全方片 G12(210 × 210 mm)。硅片经清洗,检验厚度、崩边和线痕后包装送往电池厂。
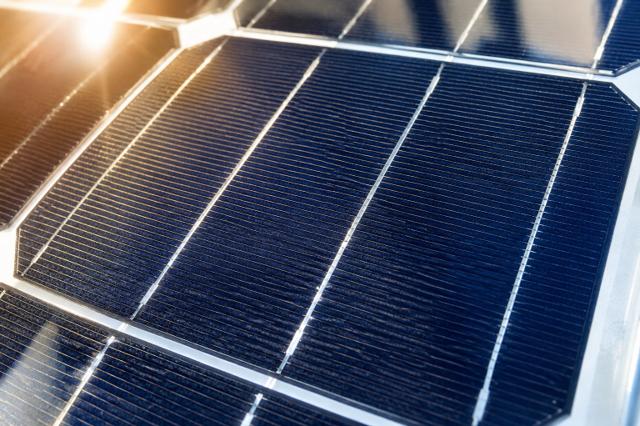
电池工序把硅片变成可以发电的二极管。制绒在表面刻蚀出微米级金字塔结构以增强陷光;随后通过扩散或沉积形成 PN 结——以 TOPCon 为例,正面为硼发射极,背面为隧穿氧化层加掺杂多晶硅。氧化铝和氮化硅钝化层既能降低表面复合,又兼作减反射膜。之后丝网印刷银浆细栅和主栅,再经快速烧结炉使浆料穿透膜层形成欧姆接触;异质结电池没有高温工序,改用低温浆料固化。最后每片电池经闪光测试,按效率和颜色分档。
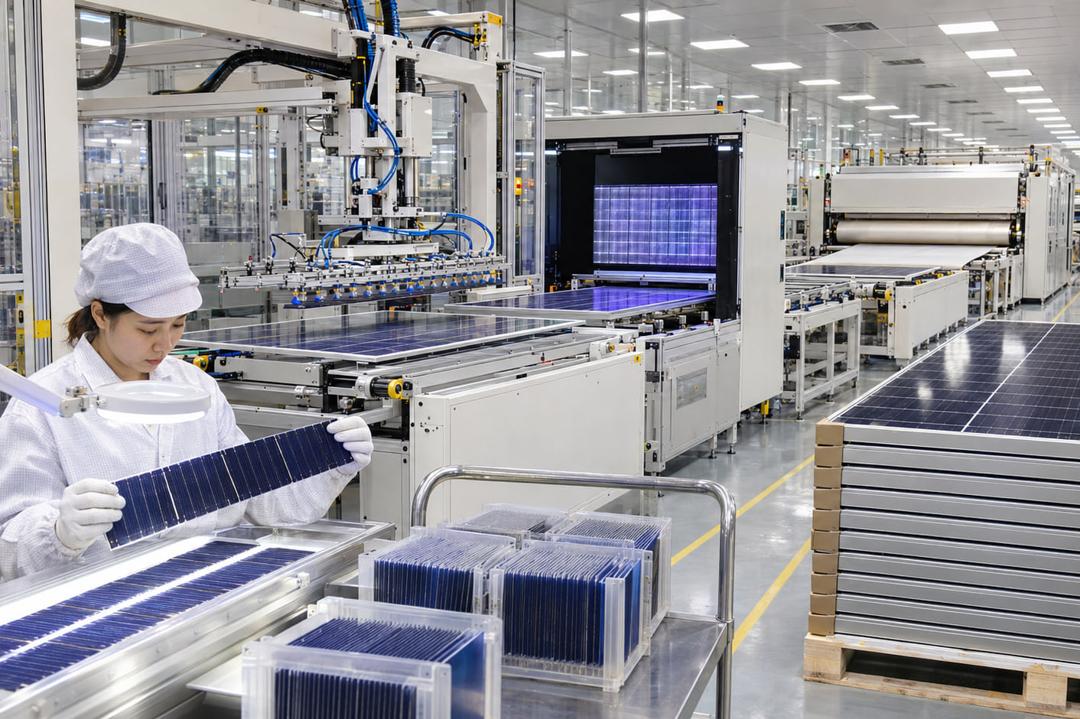
组件封装从串焊机开始:串焊机将互连焊带焊接在电池片上形成电池串,0BB 电池则铺设细焊丝。在排版线上,叠层由正面开始依次铺设:玻璃、一层胶膜(EVA、POE 或 EPE)、电池串、连接各串的汇流条、第二层胶膜,最后是背板玻璃或背板。汇流条下方垫绝缘条,汇流条引出端穿过背面材料留待接线盒连接。层压前进行电致发光(EL)检测,可在仍能返修时发现隐裂、断栅和虚焊。
层压将叠层熔合成一个整体。真空层压机先抽真空以防止气泡,硅胶板压紧叠层,胶膜在约 145–150 °C 下熔融交联,根据胶膜类型整个周期约 10–20 分钟。PTFE 高温布防止溢胶粘附设备。层压后需抽样检测交联度,并检查气泡、串移位和异物。
接下来是后道工序。修边去除溢出的胶膜,在边框槽内打硅胶或贴胶带后装框并压入角码。接线盒以硅胶粘接,汇流条焊接到端子上,再灌注灌封胶。组件随后在固化区静置,待密封胶和灌封胶固化后再进行搬运。
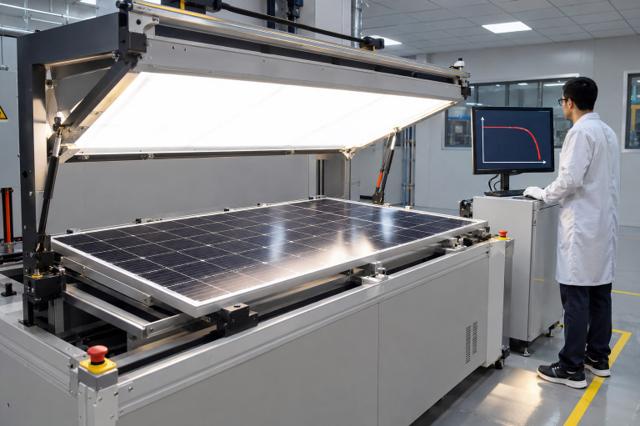
终检确认组件的实际性能。太阳模拟器在标准测试条件(1,000 W/m²、电池温度 25 °C)下测量 IV 曲线,得出铭牌上标注的额定功率、电压和电流。第二次 EL 检测可发现层压或装框造成的损伤,耐压和绝缘测试则验证电气安全。组件按功率分档(通常以 5 W 为一档)并贴标。
最后一步是包装:每块组件装上护角,33–36 块竖立装入纸箱并置于符合 ISPM 15 的托盘上,打包缠膜后装柜。良好的包装本身就是质量的一部分,运输造成的隐裂在现场 EL 检测或发电量下降之前是看不出来的。对组件厂而言,上述每一道工序都依赖彼此匹配的材料:硅片与电池规格、焊带与串焊机、胶膜与电池类型、玻璃与边框。将这些材料作为一套协调的方案统一采购,能让产线更易运行,产品质量也更稳定。