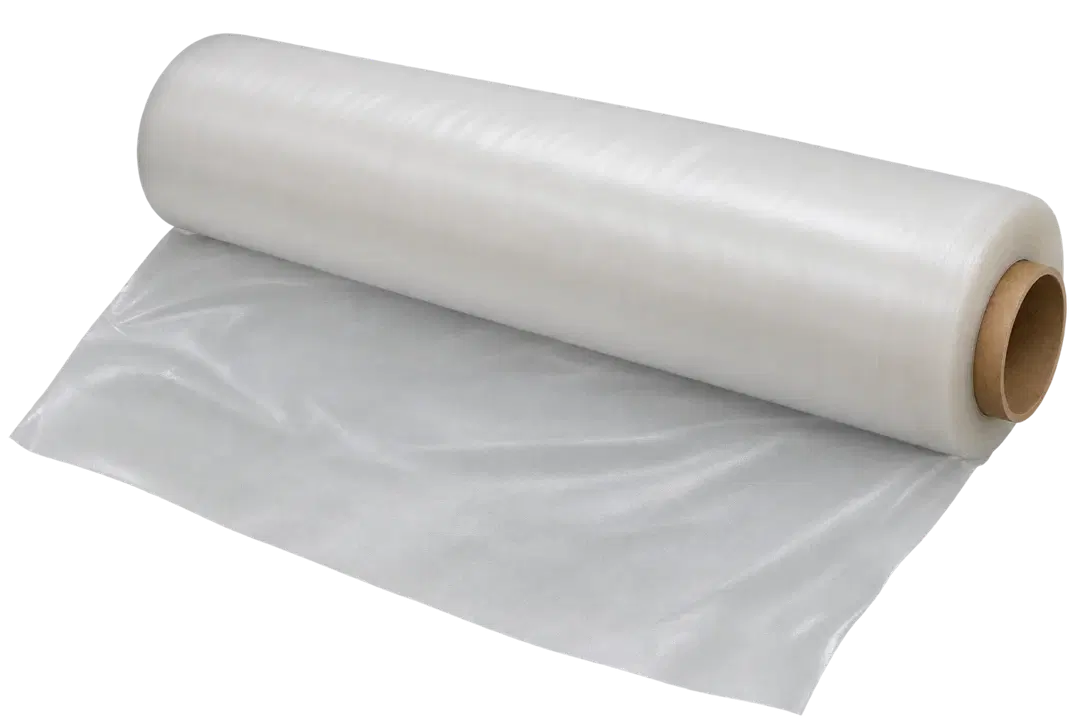
EVA 作为标准封装材料已应用数十年:层压快、与玻璃和电池片粘结良好,且单位面积成本最低。光伏级 EVA 醋酸乙烯(VA)含量约 28–33%,并添加过氧化物交联剂、紫外稳定剂和增粘剂。层压时胶膜熔融、包覆电池片和焊带并发生交联,固化后交联度约 75–90% 为常见验收范围。
截止型 EVA 可阻挡短波紫外光以保护电池片和背板,高透型 EVA 则允许更多光线透过,使正面功率略有提升。EVA 的短板在于水汽侵入后可能分解产生醋酸,腐蚀金属化电极并加剧 PID,这对 N型电池影响尤为明显。用于 TOPCon 和 HJT 时,仅在设计允许的位置使用 EVA,或改用 EPE、POE。胶膜卷材应密封、低温干燥储存,并在保质期内使用。
掺磷直拉单晶硅棒,已截断开方,可用于 M10、G12R 或 G12 硅片切割,逐根提供电阻率与少子寿命数据。
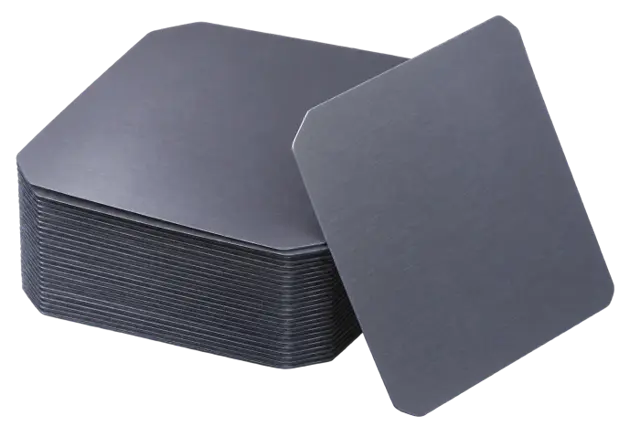
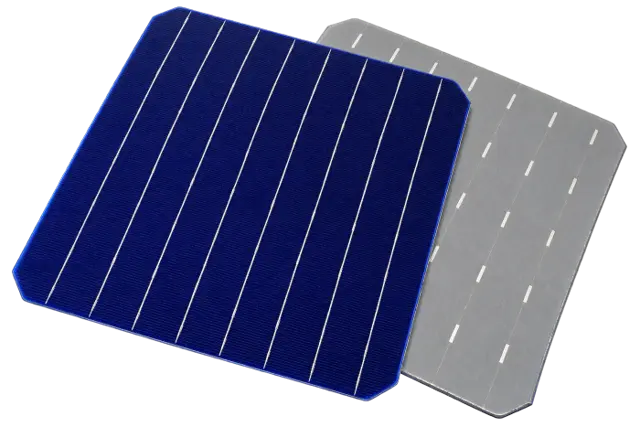
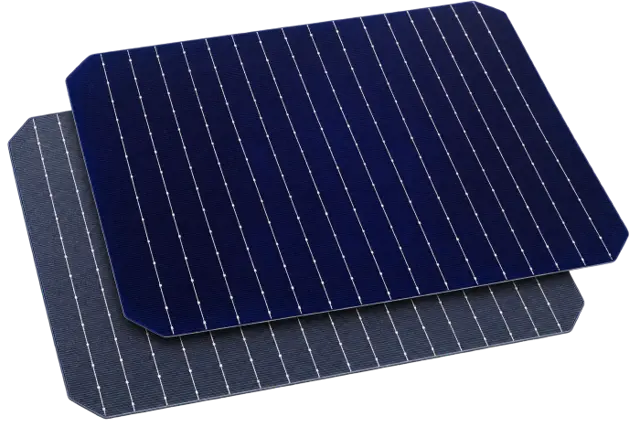
金刚线切割 N型单晶硅片,厚度约 130 μm,采用 TOPCon 和 HJT 电池常用的近方形 M10 规格。

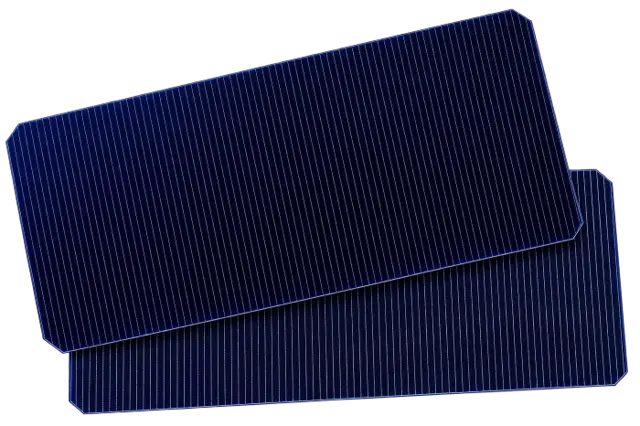
用于 2382 × 1134 mm 组件版型的 210R 矩形硅片,在不突破标准集装箱与搬运尺寸的前提下提升单块组件功率。